In modernen Sortieranlagen unterstützt maschinelles Sehen eine präzise Abfallsortierung. Kameras und Sensoren prüfen Materialien in kurzer Zeit. Sie erkennen unter anderem Farbe, Form, Größe und sichtbare Oberflächenmerkmale.
So lassen sich Papier, Kunststoff, Glas und Metalle besser trennen. Die automatisierte Sortierung verringert Fehlwürfe und verbessert die Qualität der gewonnenen Wertstoffe. Für dich bedeutet das: Mehr Material kann erneut genutzt werden, statt in der Verbrennung oder Deponie zu landen.
Maschinelles Sehen stärkt damit das Recycling und macht das Abfallmanagement effizienter. Die Technik schafft eine wichtige Grundlage für leistungsfähige Anlagen in Deutschland. Wie Kameras, Sensoren und Bildverarbeitung dabei zusammenspielen, erfährst du im weiteren Verlauf.
Maschinelles Sehen in der Abfallsortierung: Funktionsweise und Technologien
Bei der automatisierten Abfallerkennung arbeiten optische Sortierung und digitale Datenauswertung eng zusammen. Du erhältst so eine schnelle Analyse jedes Objekts, bevor es in die passende Materialfraktion gelangt.
Wie Kameras und Sensoren Abfälle erkennen
Kamerasysteme erfassen Farbe, Form, Kontur und Oberfläche der Abfälle. Sensorsysteme prüfen weitere Merkmale. Dazu zählen 3D-Daten, Gewicht und die Lage eines Gegenstands.
Die Nahinfrarotsensorik erkennt verschiedene Materialarten anhand ihrer spektralen Eigenschaften. PET, Papier, Aluminium, Glas und organische Bestandteile weisen jeweils typische Signale auf. Störstoffe lassen sich auf diese Weise gezielt markieren.
Welche Rolle künstliche Intelligenz und Bildverarbeitung spielen
Die Bildverarbeitung bereitet die Aufnahmen für die Analyse auf. Sie entfernt Bildfehler, hebt wichtige Strukturen hervor und misst relevante Merkmale. So entstehen klare Datensätze für die weitere Prüfung.
Modelle der künstliche Intelligenz vergleichen diese Merkmale mit trainierten Daten. Das System erkennt Muster und ordnet sie einer Materialgruppe zu. Mit neuen Trainingsdaten kann sich die Erkennung an veränderte Abfälle anpassen.
Automatische Sortierung auf Förderbändern
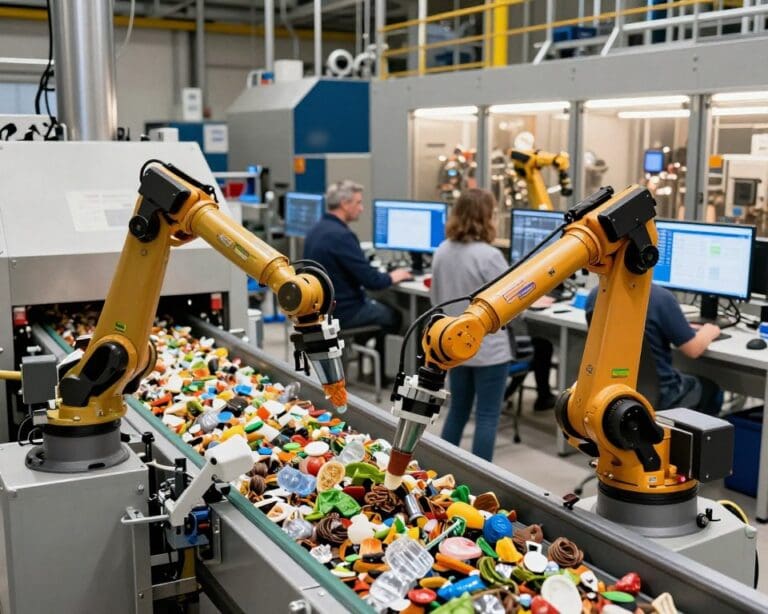
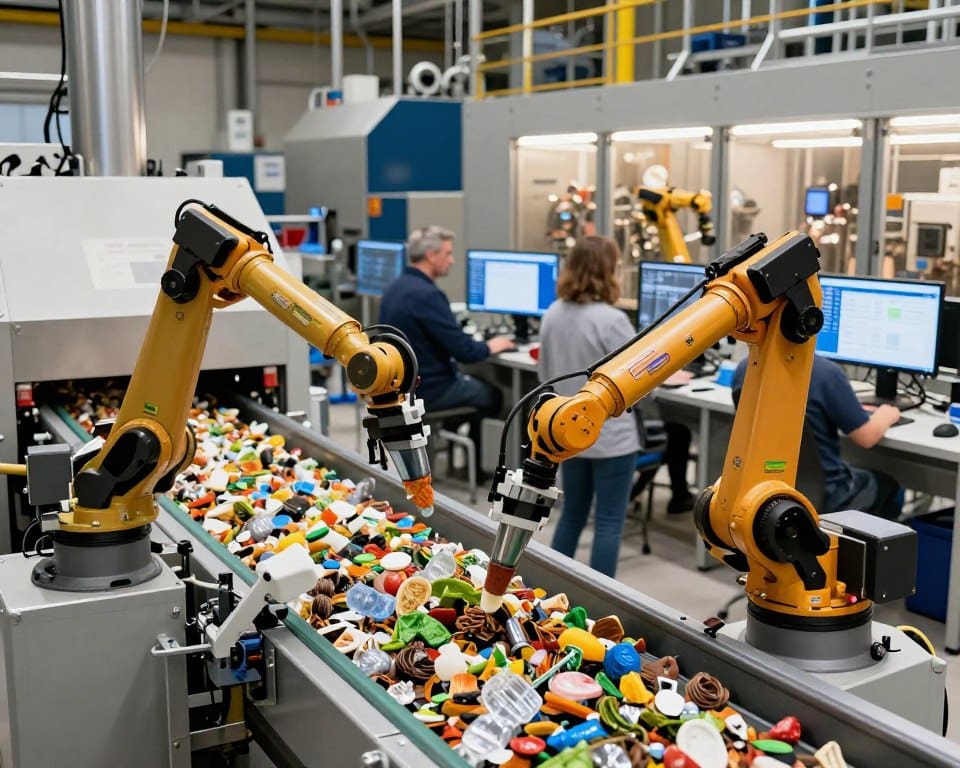
Auf dem Förderband bewegen sich die Abfälle mit gleichbleibender Geschwindigkeit durch die Prüfzone. Die Software berechnet die Position jedes erkannten Objekts. Eine Steuerung übermittelt den passenden Auslösezeitpunkt an die Sortiereinheit.
Druckluftdüsen blasen ausgewählte Teile in einen anderen Behälter. Greifroboter oder mechanische Ausleitsysteme übernehmen diese Aufgabe bei schweren oder empfindlichen Gegenständen. Jede Materialfraktion gelangt so in den vorgesehenen Sortierweg.
Vorteile der automatisierten Abfallsortierung für Recycling und Nachhaltigkeit
Automatisierte Sortiersysteme erkennen Materialien schnell und präzise. Deine Anlage trennt Kunststoffe, Metalle, Papier und andere Wertstoffe mit konstanter Sortierleistung. Das schafft klare Fraktionen für die weitere Verarbeitung.
Eine saubere Trennung steigert die Recyclingqualität. Hohe Materialreinheit verbessert die Vermarktung der gewonnenen Stoffe. Verarbeiter können sie leichter in neue Produkte einbinden.
Die Technik bewältigt große Abfallmengen bei gleichbleibendem Tempo. Mitarbeitende werden von monotonen Aufgaben entlastet. Auch der Kontakt mit scharfen, verschmutzten oder gefährlichen Teilen nimmt ab.
Eine präzise Rückgewinnung unterstützt die Kreislaufwirtschaft. Mehr Sekundärrohstoffe ersetzen Materialien aus neuen Rohstoffquellen. Das stärkt die Ressourcenschonung und senkt den Bedarf an Wasser und Energie.
Digitale Systeme erfassen Betriebsdaten in Echtzeit. Du erkennst Engpässe, Verschleiß und Abweichungen früher. Geplante Wartungsintervalle verbessern die Verfügbarkeit und fördern eine hohe Energieeffizienz der gesamten Anlage.
Grenzen, Einsatzbereiche und Zukunft des maschinellen Sehens
Maschinelles Sehen stößt an technische Grenzen, wenn Abfälle verschmutzt, beschädigt oder stark überlagert sind. Auch neue Verpackungen, wechselndes Licht und unvollständige Trainingsdaten erschweren die Erkennung. Mit passender Beleuchtung, regelmäßiger Kalibrierung und hoher Datenqualität kannst du die Trefferquote jedoch deutlich verbessern.
In Sortieranlagen kommt die Technik bei Leichtverpackungen, Papier, Glas, Gewerbeabfällen und Elektroschrott zum Einsatz. Auch Recyclinghöfe nutzen Kameras und Sensoren, um Stoffe schneller zu erfassen. Bei der robotergestützten Sortierung helfen die Systeme, verwertbare Materialien gezielt aus dem Abfallstrom zu entnehmen.
Für einen stabilen Betrieb brauchst du gut gewartete Sensoren und klare Schnittstellen zu vorhandenen Anlagen. Ebenso wichtig sind passende Investitionen, Datenschutz und ein sicherer Umgang mit Betriebsdaten. So wird maschinelles Sehen zu einem verlässlichen Baustein der intelligenten Abfallwirtschaft.
In Zukunft verbessern leistungsfähige KI-Modelle und hyperspektrale Sensoren die Analyse komplexer Materialverbunde. Vernetzte Sortieranlagen können ihre Daten laufend auswerten, während lernende Robotersysteme neue Abfälle schneller erkennen. Dadurch wird die Sortierung genauer, flexibler und besser auf wechselnde Stoffströme vorbereitet.